Vakuumgießen von Hochspannungstransformatoren und -wandlern: Wichtige Hinweise
Das Vakuumgießen mit Epoxidharz ist ein Kernprozess bei der Herstellung von Hochspannungstransformatoren und -wandlern. Es sorgt für eine gleichmäßige Füllung der Hohlräume zwischen Spule und Form und nach der Aushärtung für eine dichte Isolationsstruktur – die Grundlage für Sicherheit und Stabilität im Dauerbetrieb unter Hochspannung.
Das Vakuumgießen mit Epoxidharz ist ein Kernprozess bei der Herstellung von Hochspannungstransformatoren und -wandlern. Es sorgt für eine gleichmäßige Füllung der Hohlräume zwischen Spule und Form und nach der Aushärtung für eine dichte Isolationsstruktur – die Grundlage für Sicherheit und Stabilität im Dauerbetrieb unter Hochspannung. Der Prozess umfasst Materialmanagement, Formvorbereitung, Vakuumsteuerung, Gießvorgang, Aushärtung und Nachbehandlung; jeder Schritt erfordert besondere Aufmerksamkeit.
1. Materialmanagement und -vorbereitung
Die für das Epoxidharzgießen verwendeten Materialien sind nicht sofort einsatzbereit, sondern müssen vorab sorgfältig behandelt werden. Der Trocknungsgrad von Harz, Härter und Füllstoffen entscheidet direkt darüber, ob im Produkt Blasen oder Schwachstellen entstehen. Feuchte Materialien führen dazu, dass Wasser im Vakuum verdampft und als Einschluss im ausgehärteten Isolierstoff verbleibt – ein Risiko für die elektrischen Eigenschaften.
Daher sollten Materialien trocken und belüftet gelagert, nach dem Öffnen möglichst zeitnah verbraucht und Reste luftdicht verschlossen werden. Vor der Verwendung werden Harz und Füllstoffe üblicherweise vorgewärmt, um Restfeuchte zu entfernen. Mechanische Verunreinigungen werden durch Filtration beseitigt, damit nur sauberes, homogenes Material in das Gießsystem gelangt.
2. Vorwärmen von Form und Spule
Das Vorwärmen von Form und Spule wird oft unterschätzt, hat aber großen Einfluss auf die Qualität. Eine kalte Form kühlt das heiße Harz an der Kontaktfläche schnell ab, wodurch die Fließfähigkeit sinkt und feine Spalten nicht vollständig gefüllt werden. Restfeuchte oder Lösemittel in der Spule verdampfen beim Kontakt mit heißem Gießharz und bilden Blasen im Inneren.
Daher werden Form und Spule vor dem Gießen im Ofen auf geeignete Temperatur vorgewärmt und ausreichend lange gehalten, damit die Wärme gleichmäßig eindringt. Anschließend wird die Spule sofort in die Form eingesetzt und gegossen, um erneute Feuchtigkeitsaufnahme zu vermeiden. Entscheidend ist, die Temperaturen von Form, Spule und Gießmasse möglichst anzugleichen, um schädliche Temperaturunterschiede zu minimieren.
3. Aufbau des Vakuums
Das Vakuum unterscheidet das Epoxidharz-Vakuumgießen grundlegend vom Gießen unter Normaldruck. Unter hohem Vakuum werden gelöste Gase und beim Mischen eingebrachte Luft entfernt, und das Harz dringt besser in feine Spalte zwischen den Windungen und Schichten der Spule ein.
Beim Evakuieren sind die Anstiegsgeschwindigkeit und das erreichbare Endvakuum zu beachten. Undichtigkeiten im Vakuumsystem oder eine nachlassende Pumpenleistung verhindern eine wirksame Entgasung. Zudem ist der Füllstand zu beobachten, um ein übermäßiges Verdampfen niedermolekularer Bestandteile durch zu hohes Vakuum zu vermeiden, das die Mischung verändern würde. Nach Erreichen des Vakuums wird üblicherweise eine Haltezeit eingehalten, um Blasen vollständig zu entfernen, bevor gegossen wird.
4. Wichtige Punkte beim Gießen
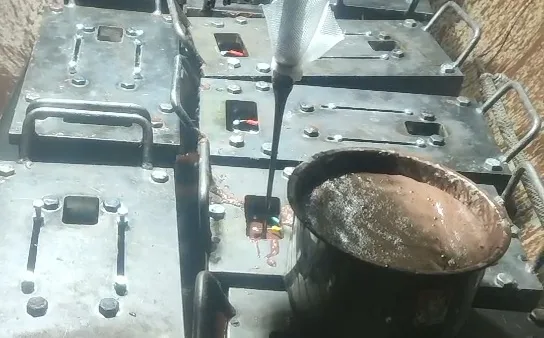
Der Gießvorgang ist der anschaulichste und erfahrungsintensivste Schritt. Das gemischte Harz darf nicht zu schnell eingefüllt werden, da sonst Turbulenzen Luft einwirbeln; zu langsames Gießen riskiert vorzeitige Gelierung. Üblich ist, das Harz langsam an der Formwand entlangfließen zu lassen, sodass der Spiegel gleichmäßig steigt und die Luft schichtweise entweicht.
Manche Verfahren füllen nach dem Evakuieren ein isolierendes Schutzgas mit definiertem Druck in den Kessel, bevor gegossen wird. Das hilft bei komplexen Geometrien, schwer zugängliche Toträume zu füllen und die Isolationsleistung nach der Aushärtung zu verbessern. Nach dem Gießen wird manchmal kurz erneut evakuiert, um das eingebrachte Harz final zu entgasen.
5. Nachbehandlung während der Aushärtung
Nach dem Gießen genügt es nicht, das Harz einfach aushärten zu lassen. Beim Übergang von flüssig zu fest treten chemische Schrumpfung und Wärmeentwicklung auf. Zu hohe Temperaturen oder zu schnelles Aufheizen verhindern den Abbau von Schrumpfspannungen und führen zu Mikrorissen, die sich unter Hochspannung ausweiten und schließlich zum Durchschlag führen können.
Ein sinnvolles Aushärteprogramm arbeitet daher mit stufenweiser Erwärmung: Das Harz geliert zunächst bei niedrigerer Temperatur, danach wird die Temperatur schrittweise bis zur Endaushärtung erhöht. Die gesamte Aushärtung muss ausreichend lange dauern, damit das Harz vollständig reagiert und die geforderte mechanische Festigkeit und elektrische Performance erreicht. Nach dem Aushärten wird langsam auf Raumtemperatur abgekühlt, bevor entformt wird, um neue Spannungen durch zu große Temperaturdifferenzen zu vermeiden.
6. Häufige Probleme und Vorbeugung
Typische Qualitätsmängel beim Vakuumgießen sind verbleibende Blasen, Oberflächenrisse und erhöhte Teilentladung. Blasen entstehen meist durch feuchte Materialien, unzureichendes Vakuum oder falsche Gießgeschwindigkeit; Risse hängen oft mit einem ungünstigen Temperaturprofil oder zu schnellem Abkühlen zusammen; erhöhte Teilentladung deutet auf Mikrodefekte oder Verunreinigungen im Isolierstoff hin.
Vorbeugung ist wichtiger als Nachbesserung. Wareneingangsprüfung und Aufbereitung der Materialien, ein gut gewartetes Vakuumsystem sowie die strikte Einhaltung der Prozessparameter für Gießen und Aushärten sind die Grundvoraussetzungen für gleichbleibende Qualität. Zusätzlich sollten für jede Charge Prozessdaten dokumentiert werden, um Fehler rückverfolgen und zeitnah korrigieren zu können.
7. Grundanforderungen an die Arbeitsumgebung
Das Epoxidharzgießen stellt Anforderungen an die Umgebungsbedingungen. Luftfeuchtigkeit wird vom Material aufgenommen, daher sollte die relative Feuchte im Arbeitsraum niedrig gehalten werden. Bei zu niedriger Temperatur steigt die Viskosität des Harzes und die Fließfähigkeit sinkt, was das Gießergebnis beeinträchtigt. Außerdem muss der Gießbereich sauber sein, um Schwebstaub zu minimieren – Partikel, die ins Harz fallen, werden zu Verunreinigungen in der Isolierung.
Empfohlen werden Klimatisierung des Gießraums und regelmäßige Reinigung. Das Personal sollte antistatische Arbeitskleidung und Schutzausrüstung tragen – zum eigenen Schutz und zur Vermeidung von Verunreinigungen durch den Menschen.
Alle Schritte des Epoxidharz-Vakuumgießens greifen ineinander; jede Nachlässigkeit im Detail kann Isolationsvermögen und Lebensdauer des Endprodukts beeinträchtigen. Für Hochspannungstransformatoren und -wandler, bei denen höchste elektrische Zuverlässigkeit gefordert ist, erfordert das Prozessmanagement kontinuierliche Aufmerksamkeit und Erfahrung. Nur durch diszipliniertes Arbeiten, genaue Beobachtung und lückenlose Dokumentation im täglichen Betrieb lässt sich eine dauerhaft stabile Produktqualität sichern.
Benötigen Sie eine Beratung zur Maschinenkonfiguration?
Hinterlassen Sie Ihre Daten – ein Ingenieur meldet sich innerhalb von 12 Stunden.