Aliphatische PUR-Pultrusionsprofile ohne Lackierung: So gelingt stabile Serienfertigung
Aliphatische Polyurethan-Pultrusionsprofile enthalten keinen Benzolring, sind UV-beständig und vergilben nicht – sie lassen sich direkt ab Werk ohne Lackierung einsetzen. Entscheidend sind Dosiergenauigkeit, geschlossene Förderung und Prozessstabilität beim Closed-Mold-Injektionsverfahren.
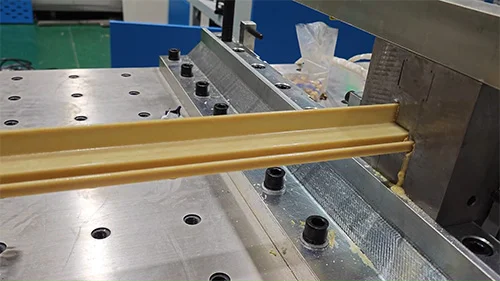
Außenprofile sind dauerhaft UV-Strahlung, Regen und Temperaturschwankungen ausgesetzt. Üblich ist, extrudierten oder pultrudierten Profilen eine Lackschicht aufzubringen. Diese verzögert die Alterung, verursacht aber zusätzliche Arbeitsschritte und hohe VOC-Emissionen – und eine Schramme wird zum Ausgangspunkt der Alterung. Aliphatische Polyurethan-Pultrusionsprofile gehen einen anderen Weg: Das Material ist selbst witterungsbeständig, das Profil ist direkt nach dem Pultrudieren einsatzbereit, der gesamte Lackierprozess entfällt.
Warum aliphatische Systeme ohne Lackierung auskommen
Konventionelles aromatisches Polyurethan enthält Benzolringe, die unter UV-Licht zur Photooxidation neigen – sichtbar als Vergilben, Kreiden und Glanzverlust der Oberfläche. Aliphatische Polyurethane nutzen ein Isocyanat-System ohne Benzolring und sind deutlich lichtstabiler; Farbe und Oberfläche bleiben auch bei langjähriger Außenbewitterung stabil. Eine Lackschicht als UV-Schutz ist daher nicht nötig.
Hinzu kommt: Das Polyurethan-System ist zäh, schwindet beim Aushärten kaum und haftet fest an der Glasfaser. Die Profiloberfläche ist dicht und porenarm – erst diese Oberflächenqualität macht die Lackfreiheit möglich.
Witterungsbeständiges Material ist noch kein witterungsbeständiges Produkt
Selbst die beste Harzformulierung hilft nicht, wenn beim Injizieren Luftblasen, Feuchtigkeit oder Dosierabweichungen ins Spiel kommen: Blasen, trockene Fasern, Fließspuren und Farbunterschiede auf der Oberfläche sind die Folge. Solche Fehler lassen sich nicht über die Rezeptur ausgleichen, sondern nur durch Nachschleifen und Nachlackieren – und die Lackfreiheit ist dahin.
Anders gesagt: Lackfreiheit hängt nicht an einer einzelnen Materialkennzahl, sondern an der Stabilität der gesamten Pultrusionslinie – vor allem an Dosierung, Mischung und Förderung des Zweikomponentenharzes.
Drei Kennzahlen beim Closed-Mold-Injektionsverfahren
Dosiergenauigkeit. Abweichungen im A/B-Mischungsverhältnis zeigen sich direkt in Aushärtungsgrad und Oberfläche: zu wenig Härter bedeutet unzureichende Aushärtung und klebrige Oberfläche, zu viel macht das Profil spröde und rissanfällig. PLC-gesteuerte Zweikomponenten-Anlagen erreichen üblicherweise eine Dosiergenauigkeit von ±1 % und dürfen im Dauerbetrieb nicht driften.
Geschlossene Förderung. Polyurethan reagiert empfindlich auf Feuchtigkeit; kommt das Harz bei der Förderung mit Luft in Kontakt, zieht es Feuchtigkeit und es entstehen Blasen und Aushärtestörungen. Die Closed-Mold-Injektion hält das Harz vom Vorratstank bis zur Form vollständig geschlossen – das verhindert Luftkontakt und reduziert die Belastung der Werkhalle durch Emissionen.
Dauerbetrieb. Pultrudieren ist ein kontinuierlicher Prozess: Druckschwankungen oder Pulsation im Harzstrom führen zu periodisch wiederkehrenden Fehlern am Profil. Nur servogesteuerte Dosierung mit geschlossener Druckregelung hält die Fördermenge über 24 Stunden konstant und den Querschnitt gleichmäßig.
Typische Einsatzfelder
Rahmen für Photovoltaikmodule: langfristig witterungs- und korrosionsbeständig, Lackierkosten entfallen;
Profile für Fenster und Türen: hohe Farbstabilität gefordert, sichtbare Flächen dürfen nicht vergilben;
Kabeltrassen und Halterungen: Einsatz im Freien oder in feuchter Umgebung, lange Wartungsintervalle erwünscht;
Carbon- und andere Hochleistungs-Pultrusionsprofile: Oberflächenqualität bestimmt Montage und Optik.
Tipps für die Inbetriebnahme
Zuerst Topfzeit des Harzes und Temperaturfenster der Form klären, dann Injektionsdruck und Linienvorgeschwindigkeit festlegen – nicht ein Parametersatz für alle Systeme;
Bei den ersten Versuchen gezielt die Oberfläche prüfen: Blasen, trockene Fasern und Fließspuren zeigen sich meist schon in den ersten zehn bis zwanzig Minuten nach Anlauf;
Mischungsverhältnis, Harztemperatur und Druck rückverfolgbar dokumentieren, um bei Farbabweichungen zwischen Chargen vergleichen zu können;
Mischkopf nach dem Stoppen sofort reinigen – geliert Polyurethan erst in der Mischkammer, wird die Demontage deutlich teurer als die laufende Wartung.
Lackfreiheit ist kein Verkaufsargument eines einzelnen Materials, sondern das Ergebnis des Zusammenspiels von Materialsystem und Injektionsprozess. Für die Pultrusionslinie ist die richtige Harzwahl nur der erste Schritt: Erst wenn Mischungsverhältnis, geschlossene Förderung und Prozessstabilität des Zweikomponenten-Systems stimmen, lässt sich lackfreies Profil wirklich in Serie fertigen.
Benötigen Sie eine Beratung zur Maschinenkonfiguration?
Hinterlassen Sie Ihre Daten – ein Ingenieur meldet sich innerhalb von 12 Stunden.