Pultrusionsverfahren
Der komplette Ablauf der Pultrusion: Faserabwicklung, Harzimprägnierung, Vorformung, Heißhärtung sowie Ziehen und Trennen – inklusive der wichtigsten Parameter wie Ziehgeschwindigkeit, Härtungstemperatur und Harzgehalt sowie der Vorteile und Einsatzbereiche.
Die Pultrusion ist ein gängiges kontinuierliches Fertigungsverfahren für Verbundwerkstoffe aus Verstärkungsfasern (Glas-, Kohlenstofffasern) und Harzmatrix. In der durchgängigen Abfolge „Ziehen – Imprägnieren – Formen – Härten – Trennen“ entstehen hocheffizient lineare Profile mit gleichbleibendem Querschnitt. Entscheidend sind die präzise Steuerung der Imprägnierung und der Härtungsgeschwindigkeit, denn sie sichern gleichbleibende Bauteileigenschaften.
1. Kernprozess
Faserabwicklung: Vom Spulengestell laufen Endlosfaserstränge (z. B. Glas- oder Kohlenstofffasern) bzw. Fasermatten ein. Eine Spannungsregelung hält die Faserspannung konstant und verhindert Durchhängen oder Faserbruch – die Grundlage für eine gleichmäßige Imprägnierung.
Harzimprägnierung: Die Faserstränge werden in ein Harzbad gezogen, in dem flüssiges Harz (Epoxid, ungesättigtes Polyesterharz u. a.) die Fasern vollständig umschließt. Umlenkrollen richten die Fasern aus, sodass jede Faser gleichmäßig Harz aufnimmt; die Imprägnierzeit wird so gesteuert, dass weder zu viel noch zu wenig Harz anhaftet.
Vorformung und Harzabstreifung: Anschließend laufen die Stränge in ein Vorformwerkzeug, dessen Innenraum dem Profilquerschnitt ähnelt (etwas größer). Überschüssiges Harz wird abgepresst, Lufteinschlüsse werden reduziert und die Fasern werden in der vorgesehenen Richtung ausgerichtet – bereit für die Härtung.
Heißhärtung: Das Faser-Harz-Gemisch gelangt in das beheizte Härtungswerkzeug, das per Elektro- oder Thermalölheizung auf der Solltemperatur gehalten wird (je nach Harztyp meist 80–160 °C). Im Werkzeug vernetzt das Harz und härtet zunehmend aus. Die Härtungszeit muss zur Ziehgeschwindigkeit passen, damit das Profil beim Austritt vollständig ausgehärtet ist.
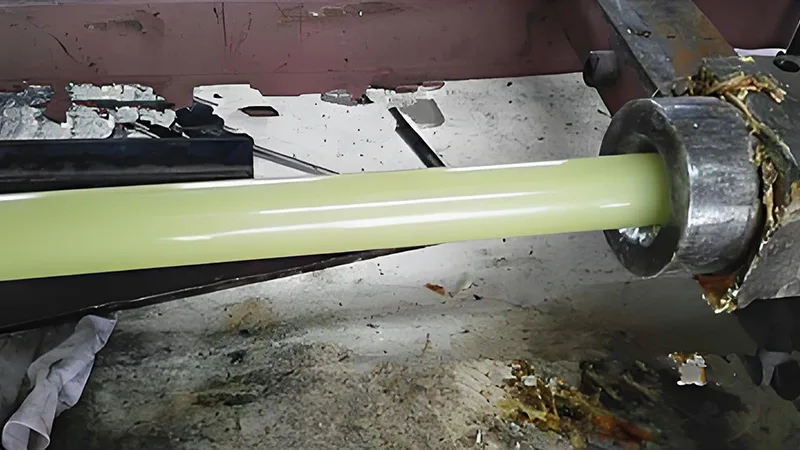
Ziehen und Trennen: Das ausgehärtete Endlosprofil wird von einer Ziehmaschine (meist Raupenzug für gleichmäßige Zugkraft) stetig herausgezogen und von einer automatischen Trennvorrichtung auf die vorgegebene Länge geschnitten – fertig ist das Produkt.
2. Wichtige Prozessparameter
Ziehgeschwindigkeit: Sie muss zur Härtungsgeschwindigkeit passen: Zu schnell härtet das Profil nicht aus, zu langsam sinkt die Produktivität. In der Praxis liegt sie, abgestimmt auf das Härtungsverhalten des Harzes, meist bei 0,5–5 m/min.
Härtungstemperatur: Sinnvoll ist eine stufenweise Regelung (z. B. erst Vorhärtung bei niedriger, dann vollständige Härtung bei hoher Temperatur). So wird weder das Harz durch zu hohe Temperaturen zersetzt noch die Härtungszeit durch zu niedrige Temperaturen verlängert.
Harzgehalt: Er lässt sich über den Pressdruck des Vorformwerkzeugs und den Füllstand im Harzbad einstellen und liegt üblicherweise bei 30–50 %. Dieser Anteil bestimmt maßgeblich Festigkeit und Korrosionsbeständigkeit des Profils.
3. Vorteile und Einsatzbereiche
Das Verfahren bietet einen hohen Automatisierungsgrad, kontinuierliche Fertigung und hohe Effizienz. Die Fasern liegen gleichmäßig ausgerichtet vor, das Ergebnis sind feste, gleichbleibende Profile bei geringem Materialverlust. Hauptsächlich entstehen lineare Verbundprofile mit gleichbleibendem Querschnitt, etwa korrosionsbeständige FRP-Rohre, Kabeltrassen, Bauprofile und Stützstäbe für Windkraftrotorblätter – weit verbreitet in Chemie, Bauwesen, erneuerbaren Energien und Verkehr.
Benötigen Sie eine Beratung zur Maschinenkonfiguration?
Hinterlassen Sie Ihre Daten – ein Ingenieur meldet sich innerhalb von 12 Stunden.